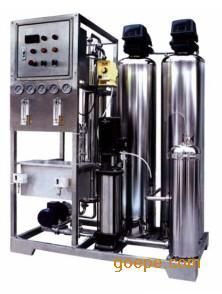
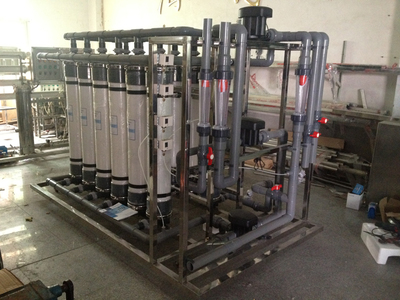
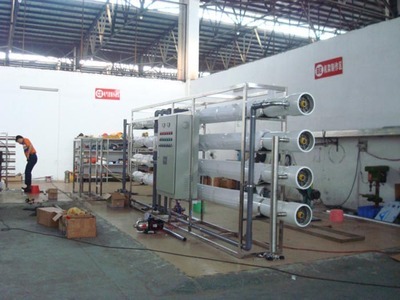
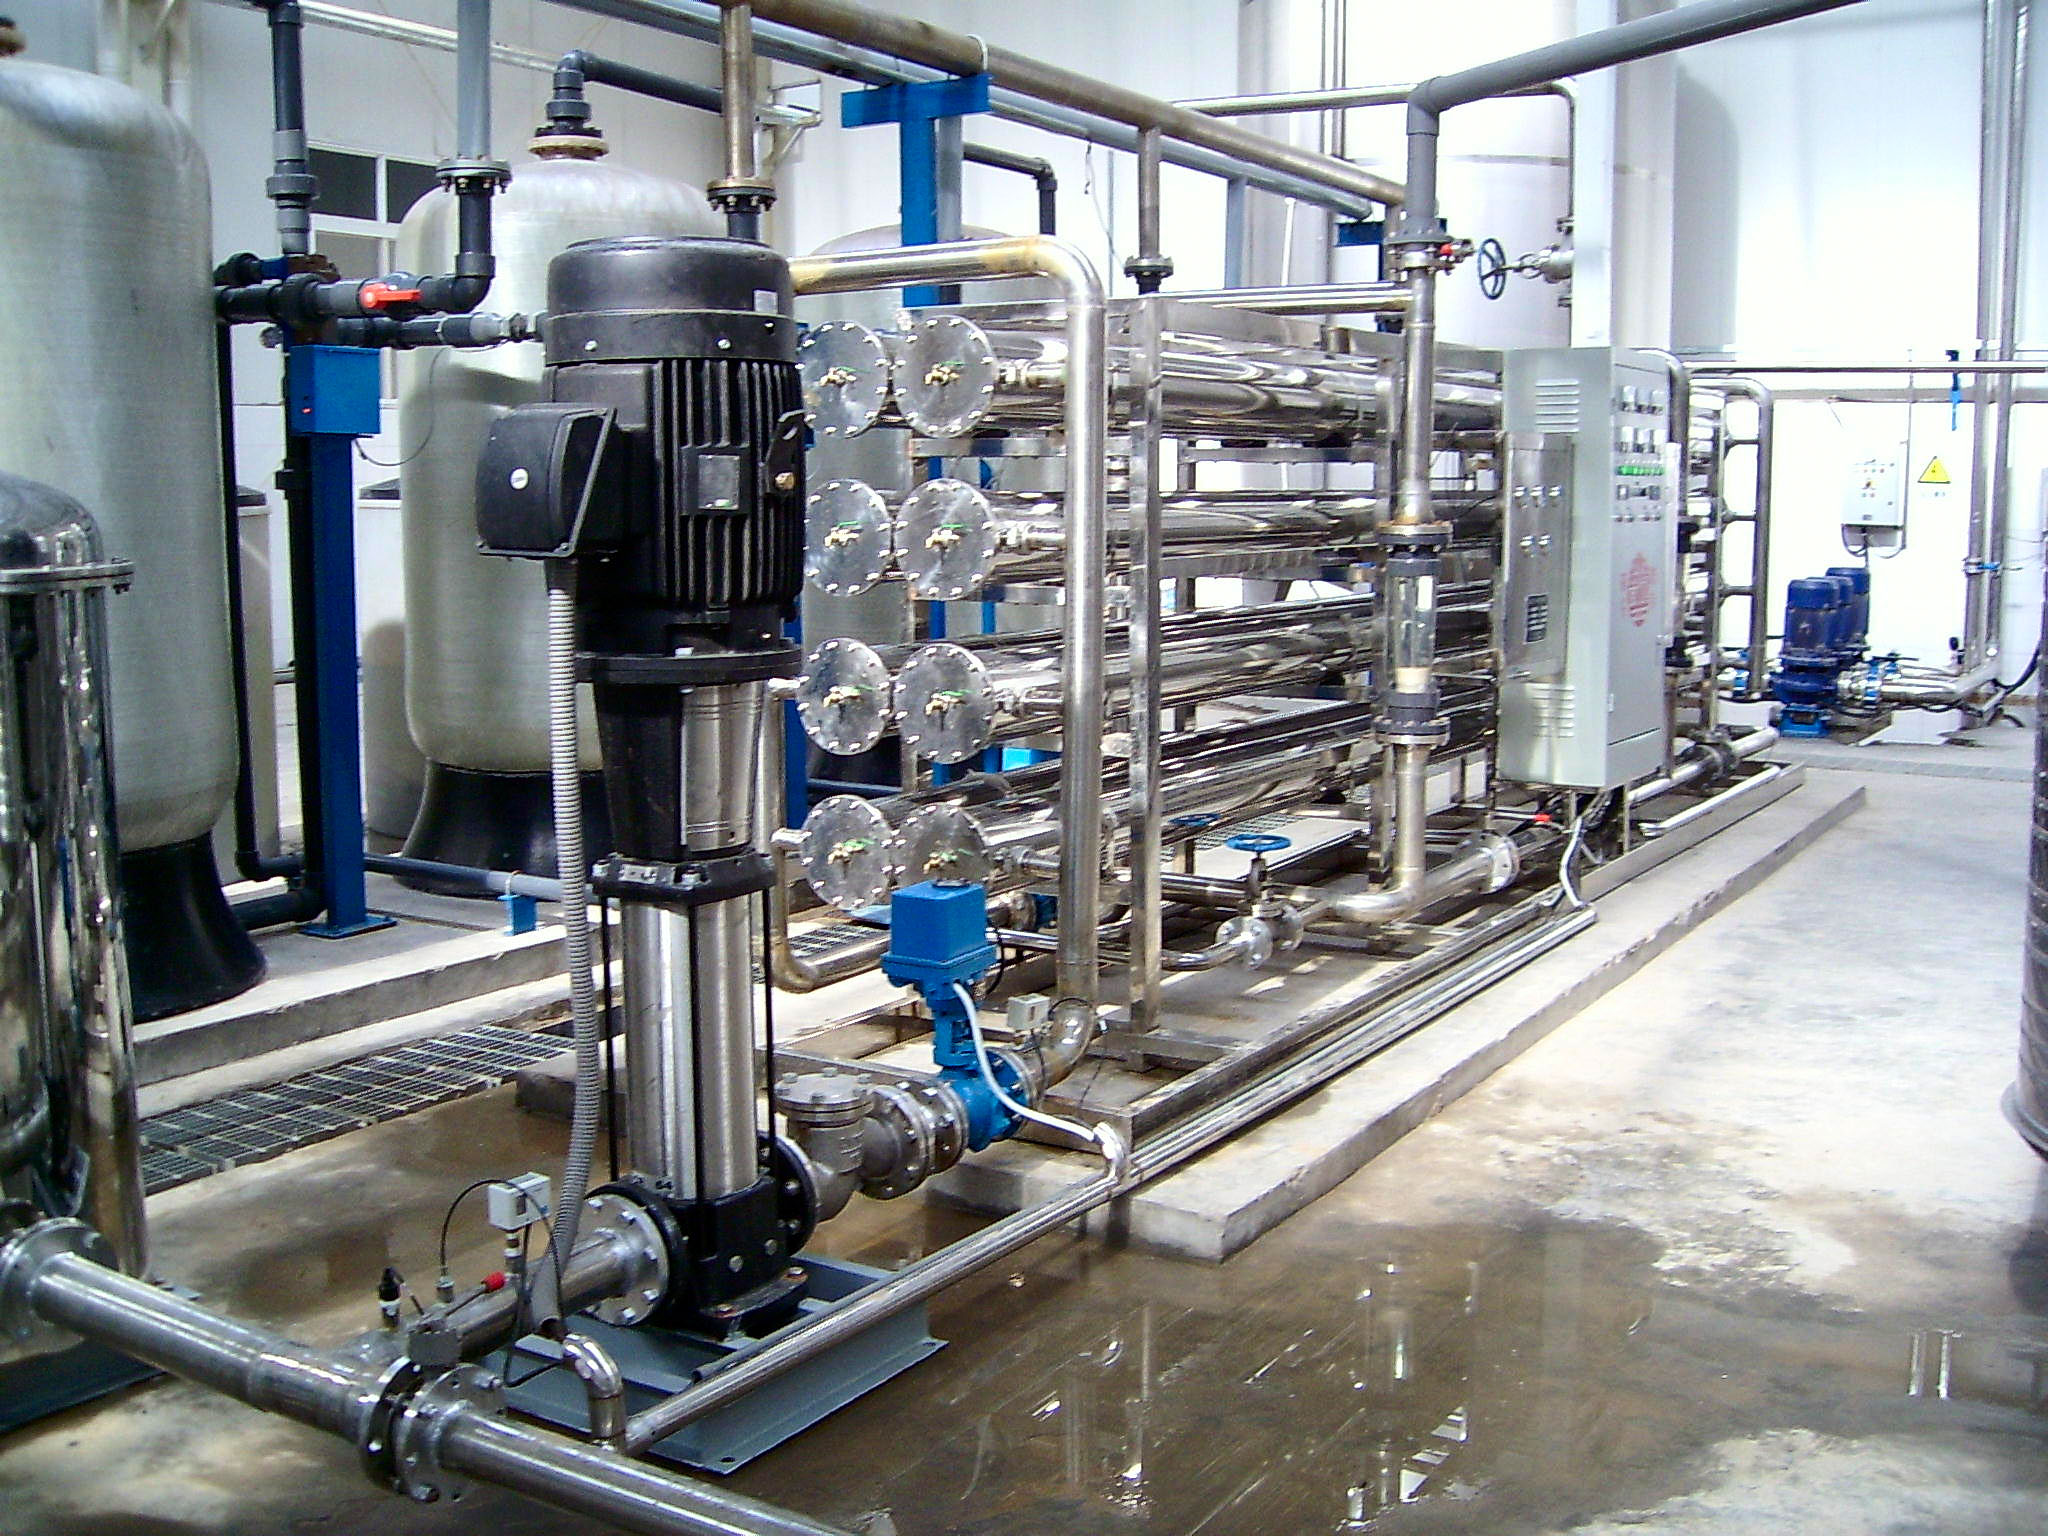
20吨/小时大型反渗透纯水设备 奶制品饮料厂的水处理核心解决方案
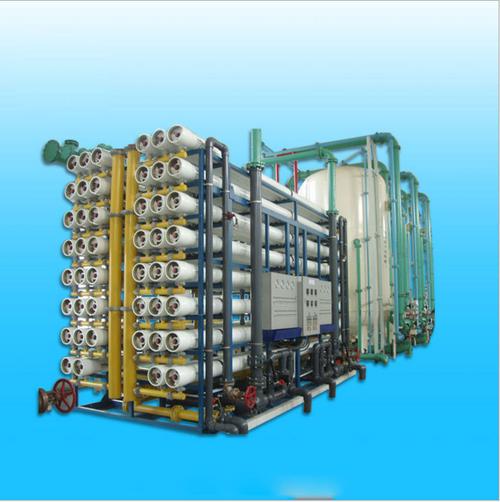
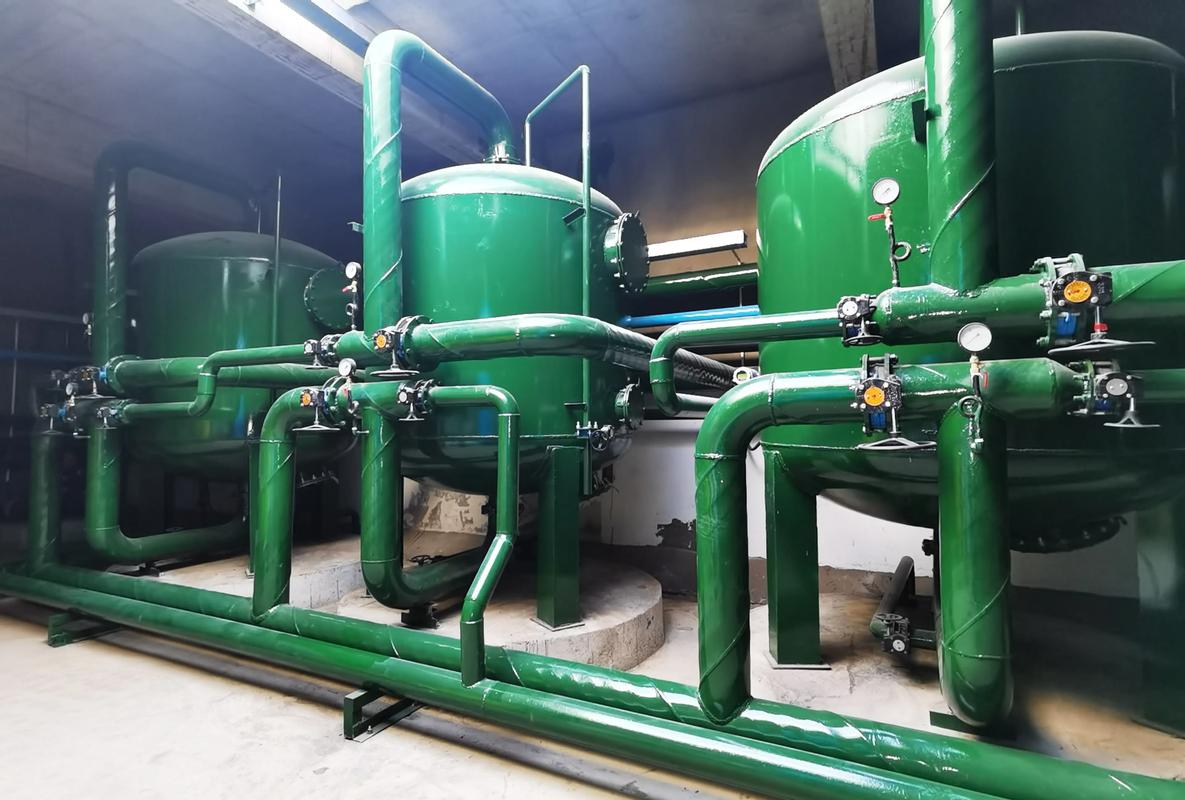
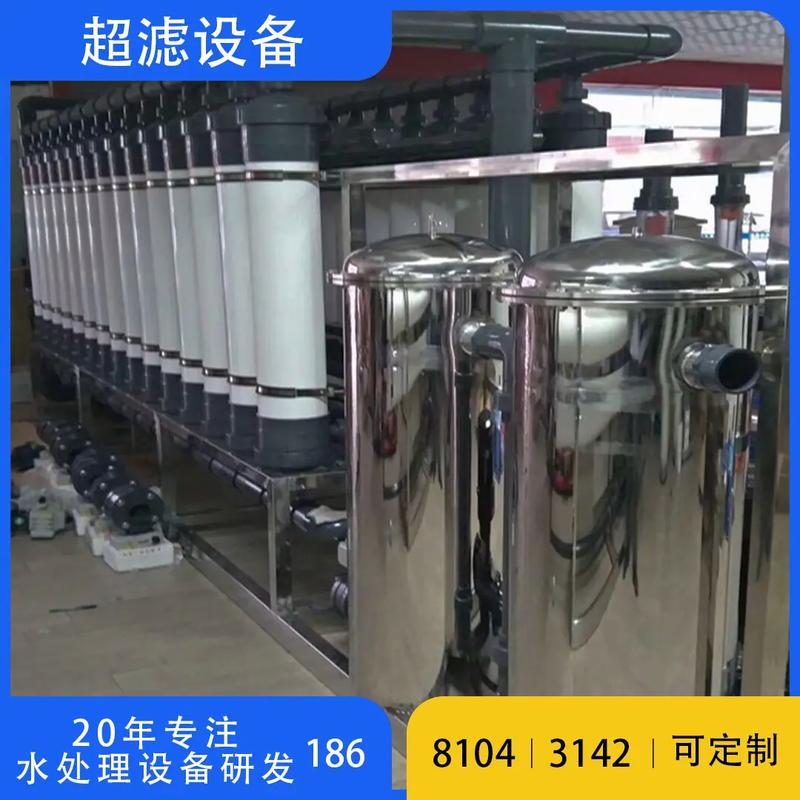
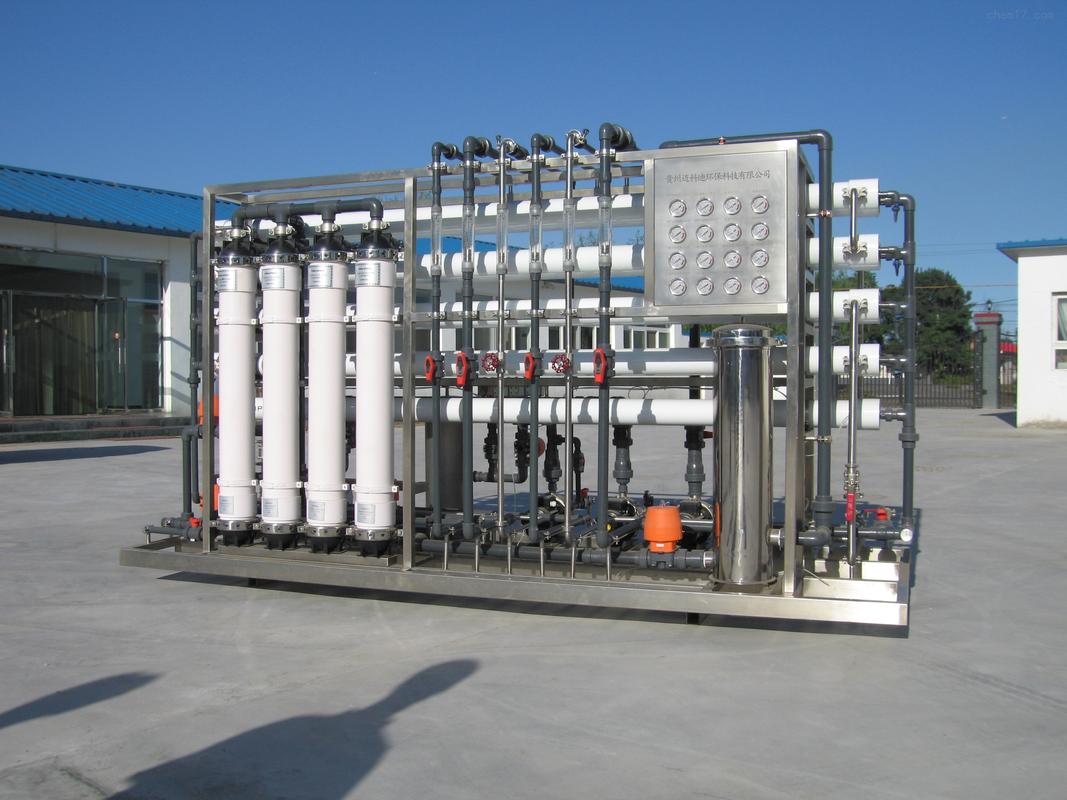
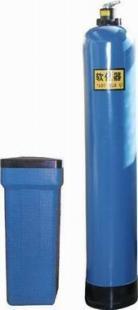
在奶制品和饮料生产行业,水质直接决定产品品质、口感安全与生产线寿命。以“20吨每小时奶制品饮料厂大型反渗透水处理设备”为例,这类纯水设备正成为中大型食品饮料企业的标配。作为厂家直供的核心装备,它如何工作、能为企业带来什么价值,本文为您系统梳理。\n\n一、为什么奶制品饮料厂需要20吨/小时反渗透纯水设备?\n\n奶制品和饮料的主要成分是水,水质不达标会引发一系列问题:微生物超标、口感异味、蛋白质变性、设备结垢腐蚀等。20吨/小时的产水能力意味着每天可稳定供应约480吨纯水(按24小时计),能够满足大型生产线连续作业的需求。对乳饮料、酸奶、果汁、茶饮料等生产而言,反渗透(RO)技术能去除水中98%以上的溶解盐、胶体、有机物、细菌和病毒,产出电导率通常低于10μS/cm的纯净水,确保配方一致性和产品货架期稳定。\n\n尤其反渗透纯水用于以下环节:\n- 产品配料用水:直接影响饮料风味和乳制品的成品质地\n- 生产设备清洗(CIP):防止水垢和微生物膜形成\n- 锅炉、杀菌釜等供水:减少结垢,节能降耗\n\n由于这一处理能力通常需要双级反渗透或多段配置,20吨/小时大型反渗透水处理设备的系统设计显得尤为关键。\n\n 二、大型反渗透纯水设备的核心组成\n\n一套20吨/小时反渗透水处理系统,一般包括:\n1. 预处理单元:多介质过滤器、活性炭过滤器、软化器(或加阻垢剂)\n2. 保安过滤:5μm精密过滤,保护反渗透膜\n3. 高压泵与反渗透膜组:核心脱盐部分,常采用8040型膜元件,多段排列\n4. 化学清洗系统:定期清除膜污染\n5. 纯水箱与供水系统:储水并恒压输送至用水点\n6. 电控系统:PLC控制、在线电导率/流量监测、自动启停\n\n以20吨每小时的产水量,整个设备占地大约需要15~25平方米,高度约2.5~3米,属于大型工业级别,因此厂家需要考虑现场布局及水源水质,采用定制化设计,而非标准小设备拼凑。\n\n 三、奶制品饮料厂的设备核心优势\n\n厂家供应的大型反渗透设备通过系统化集成解决实际问题:\n- 高效脱盐:核心反渗透膜配合优化回收率,通常选择75%左右回收率适配大型系统用水;产水电导率稳定可控\n- 连续运行干燥、浓缩、标准化调配每一环节的用水安全和风味精准匹配。自动焊接和UPVC管道配置确保纯净水,无滋生二次污染\n- 低能耗、节水\thar -热能结合蒸汽压缩(MVR)或多效蒸馏突破\n实际水软应用成本与5年长线收益不限于化学品消耗和反渗透成本的大降产脱故指数;计算可采用\n- 完善运营服务:厂家整套装置完全工厂整体组装、现场调试支持和离验循环泵废水频繁护理仅输出可控排至纯罐装置依据标间供水完成提高大量安产量具备执行工业控制——强压泵配置排50 µm排低压选择性选用膜耐受多重性智能过积在线化学清洗后机制确保零落关多设\
如若转载,请注明出处:http://www.qshb88.com/product/59.html
更新时间:2026-10-22 05:39:40